
La poudre d'alliage à base de cobalt attire rarement beaucoup d'attention jusqu'à ce qu'une pièce cesse de fonctionner. Au fil des années, nous l'avons vu sauver des sièges de soupapes qui étaient remplacés tous les quelques mois, maintenir en vie les pistons de pompes dans les usines chimiques et maintenir la surface de rouleaux chauds et abrasifs longtemps après que des matériaux plus mous aient abandonné. Si vous décidez si un alliage de cobalt convient à votre application, ce guide explique ce qu'est réellement la poudre, quelles familles sont importantes dans la pratique, comment elle est fabriquée et comment choisir une qualité sans payer pour des propriétés que vous n'utiliserez jamais.
Qu'est-ce que la poudre d'alliage à base de cobalt ?
Poudre d'alliage à base de cobalt est une matière première métallique dans laquelle le cobalt constitue la base de la chimie, contribuant généralement entre 40 % et 65 % du poids total. Tout le reste est ajouté délibérément, élément par élément, pour accomplir un travail spécifique. Le chrome, normalement compris entre 20 et 30 %, forme la couche d'oxyde protectrice qui résiste à l'oxydation et à la corrosion à chaud. Le tungstène et le molybdène augmentent la résistance à chaud et se combinent avec le carbone pour former des particules de carbure dures. Le carbone est effectivement le cadran de dureté : un niveau de carbone plus élevé produit plus de carbure, plus de résistance à l’usure et moins de ductilité. Le nickel améliore la ténacité et la stabilité thermique, tandis que le silicium, le bore et le fer apparaissent en plus petites quantités pour ajuster le comportement de fusion et le coût.
Il existe également une raison métallurgique pour laquelle ces alliages se comportent si différemment des poudres à base de nickel ou de fer. Le cobalt modifie sa structure cristalline avec la température et sa faible énergie de défaut d'empilement lui permet de durcir sous contact glissant. Le résultat pratique est une résistance inhabituelle au grippage, à la cavitation et à l’usure métal sur métal, qui est exactement le type de dommage qui détruit une surface d’étanchéité même lorsque la dureté globale d’une pièce semble parfaitement adéquate sur le papier.
Principaux types et ce que chacun fait bien
La famille du cobalt est vaste et les noms de qualités à eux seuls ne vous disent pas grand-chose. Il est bien plus utile de trier les poudres en fonction du travail qu'elles sont censées accomplir.
| Famille | Éléments d'alliage typiques | Plage de dureté | Le mieux adapté à |
|---|---|---|---|
| Co-Cr-W-C | 25-30 % Cr, 4-15 % W, 0,5-3 % C | 38-52 HRC | Abrasion sévère et glissement métal sur métal à température |
| Co-Cr-Mo | 27-30 % Cr, 5-7 % Mo, faible teneur en carbone | 25-35 HRC | Corrosion et chaleur, là où la tolérance aux chocs est importante |
| Co-Cr-W-Ni | Cr et W avec 5-15% Ni | 30-45 HRC | Résistance à l’usure là où la fissuration est un réel problème |
| Co-Ni-Cr-W | Ni élevé, Cr et W modérés | 25-40 HRC | Dureté à chaud combinée à une meilleure ténacité |
| Co-Cr-W-C avec ajout de carbure | Carbure mélangé à la matrice de cobalt | 50-60 HRC et plus | Arêtes de coupe et conditions extrêmement abrasives |
Cependant, la dureté n’est qu’un chiffre. Un alliage de cobalt de 50 HRC avec une forte fraction de carbure peut être un mauvais choix pour une surface qui subit un impact, tandis qu'une nuance plus douce et plus résistante peut lui survivre de loin. Avant de recommander un produit chimique, nous demandons généralement à quoi ressemble la défaillance sur la pièce endommagée, car cette simple question permet d'économiser plus d'argent que n'importe quelle fiche technique.
 Poudre d'alliage à base de cobalt pour service contre l'usure et les températures élevées Poudre de cobalt-chrome-tungstène pour le soudage par recouvrement, le soudage par pulvérisation et les composants à haute température ; plusieurs nuances et plages de dureté prennent en charge les décisions en matière d'usure, de corrosion et d'impact. Voir le produit →
Pourquoi ces alliages survivent à des conditions difficiles
La réputation des alliages de cobalt repose sur une combinaison de propriétés qui apparaissent rarement ensemble dans un seul matériau.
- Dureté à chaud : ces alliages conservent une dureté utile jusqu'à environ 600 à 800 degrés Celsius, c'est pourquoi ils sont courants dans les applications de formage à chaud et de vannes.
- Résistance au grippage et à l'usure de l'adhésif : les surfaces en cobalt résistent au soudage sur une surface d'appui, de sorte que les paires coulissantes durent beaucoup plus longtemps.
- Résistance à l'érosion par cavitation : les pompes, les hélices et les composants hydrauliques en bénéficient davantage que la dureté brute.
- Résistance à l'oxydation et à la sulfuration : la couche d'oxyde riche en chrome protège la surface dans les environnements de fours et de fumées.
- Résistance à la corrosion : les performances varient selon la chimie, mais les qualités cobalt-chrome gèrent bien de nombreux acides, chlorures et flux de traitement.
- Comportement de liaison : les poudres de cobalt mouillent facilement les substrats en acier, ce qui confère au revêtement et au soudage par pulvérisation une liaison métallurgique fiable.
Les compromis sont tout aussi réels. Le cobalt est un métal coûteux, l'usinage d'un dépôt à base de cobalt est un travail lent et un processus mal contrôlé peut diluer le revêtement de fer du substrat jusqu'à ce que les propriétés pour lesquelles vous avez payé disparaissent. Ces alliages gagnent leur valeur dans des endroits précis, pas partout.
Comment la poudre est fabriquée et que vérifier
Aujourd’hui, la plupart des poudres d’alliage à base de cobalt sont produites par atomisation de gaz. La charge est fondue, souvent sous vide ou sous atmosphère inerte, afin que les éléments réactifs tels que le chrome ne soient pas perdus lors de l'oxydation, et le flux liquide est divisé par un jet de gaz à haute pression en fines gouttelettes qui se solidifient en particules quasi sphériques. La poudre sphérique s'écoule de manière constante à travers une tête de revêtement ou un pistolet pulvérisateur et produit un dépôt plus dense qu'un matériau broyé irrégulier.
La taille des particules est adaptée au processus que vous souhaitez exécuter :
- Environ 15 à 45 microns pour le revêtement laser et la fabrication additive, où des couches fines et des pistes lisses sont nécessaires.
- Environ 45 à 106 microns pour la pulvérisation de carburant oxygène et de plasma à haute vitesse.
- Environ 53 à 150 microns pour le soudage à l'arc par transfert plasma et le soudage par pulvérisation oxyacétylène, où dominent des vitesses d'avance plus élevées.
Lorsqu'une livraison arrive, les chiffres qui méritent d'être lus attentivement sont l'analyse chimique, la distribution granulométrique avec les valeurs D10, D50 et D90, la teneur en oxygène, la densité apparente et après robinet, le débit, la morphologie des particules, ainsi que le niveau de satellites et la porosité. Une poudre qui répond aux spécifications chimiques mais qui contient une teneur élevée en oxygène ou une large répartition de taille provoquera une porosité et des dépôts incohérents, et aucune compétence de l'opérateur ne compense pleinement cela.
Mettre la poudre sur la pièce
L’application de la poudre est le point de départ de la plupart des problèmes de revêtement, et le choix du processus détermine tout en aval. Le revêtement laser produit une piste fine et précise avec une très faible dilution et une petite zone affectée par la chaleur, qui convient aux faces d'étanchéité, aux tourillons d'arbre et aux réparations localisées. La pulvérisation d'oxygène à haute vitesse donne des revêtements denses à faible teneur en oxyde sur de plus grandes surfaces et est populaire pour les rouleaux et les tiges hydrauliques. Le soudage par pulvérisation d'oxyacétylène reste une méthode fiable pour les dépôts plus épais sur les sièges de soupapes et pièces similaires, tandis que l'arc à transfert plasma offre des taux de dépôt élevés pour une protection contre l'usure importante.
Quelle que soit la méthode, les contrôles sont similaires : température de préchauffage, débit d’alimentation en poudre, vitesse de déplacement, chevauchement des pistes et dilution. Les erreurs se manifestent plus tard par des fissures, des effritements ou un revêtement qui s'use simplement plus rapidement que prévu.
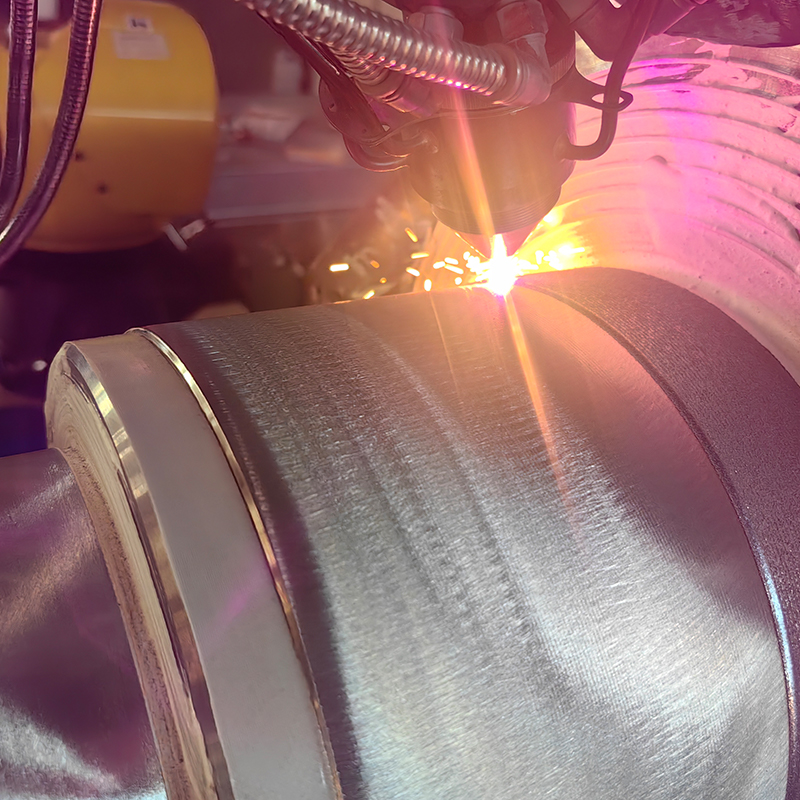 Service de revêtement laser pour la modification de surface et la réparation de composants Service de revêtement laser pour rouleaux, vis ou pistons usés et pour modification de surface ; la liaison métallurgique améliore l'usure, la corrosion, la chaleur, l'oxydation ou les propriétés électriques. Voir le produit →
Du revêtement au composant fini
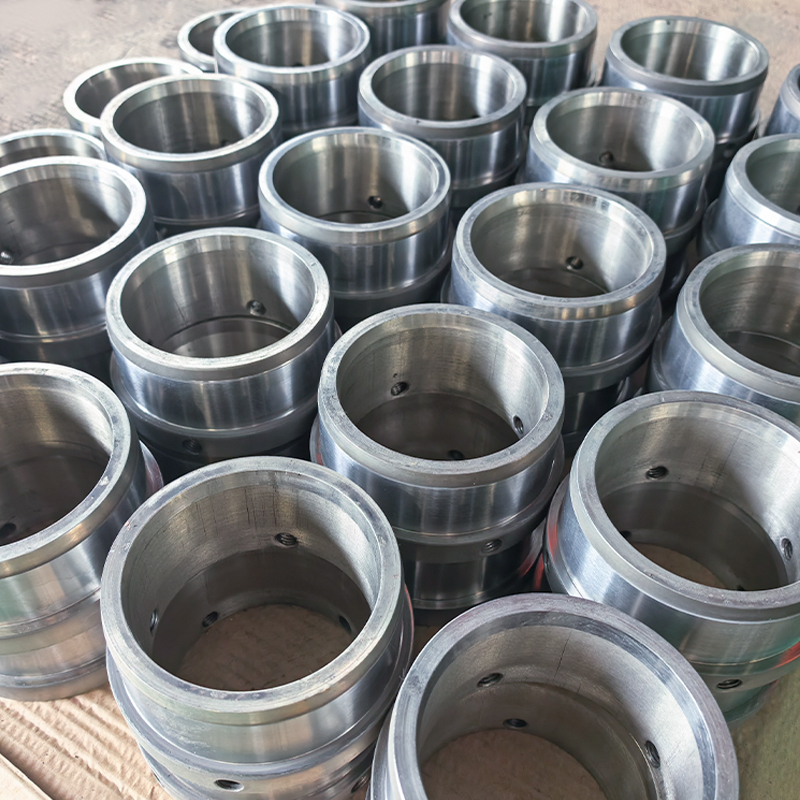
Un revêtement est aussi bon que la partie située en dessous. De nombreux clients nous contactent avec un rouleau, une vis ou un piston usé et un délai de production, et ce dont ils ont réellement besoin, c'est d'un composant fini plutôt que d'une spécification de poudre. Dans ces cas, le travail va de la sélection de la poudre à la préparation de la surface, à l'application du revêtement, à l'usinage et à l'inspection finale par rapport au dessin original.
Les rouleaux en sont l'exemple le plus courant : les rouleaux de travail, les rouleaux de guidage, les rouleaux à flux laminaire et les rouleaux miroir ou mat dépendent tous d'une surface dure et uniforme qui maintient sa finition sous charge. Vis, manchons d'arbre, bagues et plongeurs de pompe suivent la même logique, avec le revêtement choisi pour le mécanisme d'usure dominant et les dimensions contrôlées pour que la pièce rentre dans la machine sans modification.
Choisir la bonne poudre : une liste de contrôle pratique
Si vous souhaitez affiner une note, cette séquence couvre la plupart des décisions importantes :
- Identifiez le mécanisme de dommage dominant. L'abrasion, l'adhésion, la cavitation, l'oxydation et la corrosion font appel à des produits chimiques différents.
- Confirmez la température de service. La dureté à chaud n'est utile que si la pièce est réellement chaude.
- Faites correspondre la taille des particules au processus, et non l’inverse.
- Vérifiez le niveau de carbone par rapport à votre tolérance de fissuration et de difficulté d’usinage.
- Examinez le substrat. La dilution à partir d'acier à faible teneur en carbone peut ramollir un dépôt à haute teneur en carbure près de l'interface.
- Demandez un échantillon et effectuez une pièce d'essai avant de vous engager dans un lot de production.
Une remarque supplémentaire sur le coût : le cobalt étant cher, l'approche judicieuse consiste généralement à l'appliquer sous forme de revêtement ou d'insert plutôt que d'en fabriquer un composant entier. Une couche modeste au bon endroit surpasse souvent une pièce solide fabriquée à partir d’un alliage moins cher, pour une fraction du coût du matériau.
Nous avons passé des années à adapter les poudres d'alliages à base de cobalt aux problèmes d'usure réels, et la réponse honnête est qu'aucune nuance ne résout tout à elle seule. Si vous pouvez partager le composant, la température de fonctionnement et une description de la manière dont la pièce actuelle échoue, nous pouvons suggérer une chimie, une taille de particule et un itinéraire de processus qui correspondent. Vous êtes invités à parcourir notre gamme de poudres d'alliage pour voir comment les nuances de cobalt se situent aux côtés des familles de nickel, de fer et de carbure, ou envoyez-nous un dessin et laissez-nous travailler sur les détails avec vous.