
Quiconque a passé des années à côté d'un lit de poudre vous dira la même chose : la machine attire l'attention, mais la poudre décide du résultat. Les poudres de fabrication additive ne sont pas un produit de remplissage de base : ce sont des matières premières techniques, et leur chimie, leur distribution granulométrique, leur forme et leur propreté accompagnent chaque pièce que vous construisez. Faites-les bien et le processus devient prévisible. Si vous vous trompez, vous passerez des semaines à rechercher une porosité que vous ne pouvez pas expliquer.
Nous avons passé beaucoup de temps à produire des poudres d'alliage et à les mettre en œuvre dans la fabrication de revêtements, de pulvérisation et de pièces d'usure. Ce guide est donc rédigé à partir de l'atelier plutôt que d'une brochure. Il explique ce que sont ces poudres, en quoi les principales familles diffèrent, quelles spécifications sont réellement importantes et comment adapter une poudre au processus que vous exécutez.
Que sont réellement les poudres de fabrication additive ?
Dans la fabrication additive à base de poudre, une poudre métallique est consolidée couche par couche en une pièce solide. La liaison se produit de différentes manières selon la machine : un laser ou un faisceau d'électrons fait fondre chaque couche lors d'une fusion sur lit de poudre, une tête d'impression dépose le liant par jet de liant avant le frittage, et une source d'énergie focalisée fait fondre la poudre lorsqu'elle est introduite dans une buse lors d'un dépôt d'énergie dirigé.
Cela mérite d’être séparé de la métallurgie des poudres conventionnelle. Le PM pressé et fritté tolère les particules irrégulières et angulaires car la poudre est compactée sous haute pression avant d'être chauffée. Les processus additifs ne peuvent généralement pas faire cela. La poudre doit s’écouler, s’étaler en une couche fine et uniforme et absorber l’énergie de manière constante d’une couche à l’autre. C’est pourquoi la matière première de FA est presque toujours atomisée au gaz ou au plasma, sphérique et étroitement graduelle – la physique du processus l’exige, pas le marketing.
Il existe également un chevauchement pratique qui mérite d’être connu. Les poudres développées pour le rechargement laser et la projection thermique sont de proches cousines des poudres d'imprimante : même voie d'atomisation, même métallurgie, souvent une coupe de taille différente. Un fournisseur qui comprend les deux côtés peut généralement vous éviter de nombreux essais et erreurs.
Les principales familles de poudres et leurs atouts
La plupart des poudres industrielles de FA se répartissent en une poignée de familles. Le tableau ci-dessous est une carte approximative, pas un livre de règles : au sein de chaque famille, il existe des dizaines de grades, et le grade compte bien plus que le nom de famille.
| Famille de poudre | Points forts typiques | Où il est habituellement utilisé |
|---|---|---|
| À base de fer | Rentable, bonne dureté, facile à post-traiter | Pièces de machines générales, outillage, revêtement de composants en acier |
| À base de nickel | Résistance à la corrosion, ténacité, bon comportement à haute température | Équipements chimiques et de traitement, pièces adjacentes à l'aérospatiale, revêtement |
| À base de nickel superalloy | Résistance conservée à haute température, résistance à l'oxydation | Composants de section chaude, quincaillerie de four, équipements énergétiques |
| À base de cobalt | Résistance à l'usure, dureté à chaud, résistance au grippage | Sièges de soupape, vis, pièces de pompe, rechargement et revêtement |
| À base de cuivre | Conductivité thermique et électrique | Dissipateurs thermiques, composants d'induction, inserts conducteurs |
| Composite de carbure | Très haute dureté, excellente durée de vie à l'abrasion | Outils de coupe et d'exploitation minière, plaques d'usure, couches de revêtement |
| Céramique et oxyde | Barrière thermique, isolation, inertie chimique | Revêtements projetés au plasma, surfaces à haute température |
Les alliages à base de cobalt méritent une mention particulière car ils constituent la bête de somme en matière de protection contre l’usure. Lorsqu’une pièce frotte, glisse ou entre en contact avec un abrasif chaud, une qualité de cobalt surpasse souvent les alternatives plus dures mais plus cassantes. Nous conservons une large gamme de ces poudres précisément parce que le même matériau sert à la fois à une imprimante et à une torche de soudage.
 Poudres d'alliage à base de cobalt pour service contre l'usure et les températures élevées Parcourez les nuances SD-Co allant de 28 à 53 HRC pour les vannes, les filières, les rotors et les revêtements d'usure ; comparer la chimie et les coupes de particules avant d'évaluer le comportement physique. Voir le produit →
Taille des particules, forme et spécifications importantes
Deux poudres peuvent porter des certificats chimiques identiques et se comporter de manière complètement différente dans la machine. La différence réside généralement dans les caractéristiques physiques, et ce sont celles-là dont nous discutons en premier avec tout nouveau client.
Lire une spécification de poudre
- Répartition granulométrique : la découpe doit être adaptée à l'épaisseur de la couche et à la machine. Une coupe de 15 à 45 µm convient aux systèmes à lit de poudre fine ; 45–105 µm est plus typique pour le dépôt d’énergie dirigée et le travail par faisceau d’électrons.
- Sphéricité et texture de surface : les particules rondes et lisses se répartissent uniformément et s'écoulent bien. Les satellites et les fragments irréguliers provoquent des stries et une fonte incohérente.
- Débit et densité apparente : ils vous indiquent comment la poudre se comportera dans la trémie et le recouvreur, et pas seulement dans une fiche technique.
- Teneur en oxygène et en azote : la cause cachée la plus courante d’une mauvaise ductilité et de défauts de soudure.
- Porosité à l'intérieur des particules : les vides internes peuvent survivre à la fusion et apparaître plus tard sous forme de porosité gazeuse dans la pièce.
- Humidité et contamination : particulièrement importantes avec les qualités hygroscopiques et après un stockage prolongé.
Si vous souhaitez approfondir la façon dont la courbe de distribution affecte le comportement réel de la construction, notre note sur distribution granulométrique passe en revue les conséquences pratiques.
Comment est fabriquée la poudre
Presque toutes les poudres métalliques de qualité AM commencent par une fusion. L'atomisation du gaz se brise en gouttelettes avec un gaz inerte à haute pression et les solidifie en particules quasi sphériques – la voie la plus courante pour les qualités de nickel, de cobalt et de fer. L'atomisation de l'eau est moins chère et plus rapide mais produit des formes irrégulières, elle est donc principalement utilisée pour le pressage et le frittage et certaines applications de revêtement. L'atomisation par plasma et l'atomisation centrifuge produisent une poudre hautement sphérique et à faible satellite, c'est pourquoi elles dominent les marchés plus exigeants du titane et des superalliages.
L’étape d’atomisation ne représente que la moitié de l’histoire. Le tamisage, la classification, le mélange et l'emballage déterminent si les spécifications que vous recevez correspondent aux spécifications que vous avez commandées. Dans notre propre usine, la poudre est produite depuis la matière fondue brute jusqu'au produit fini tamisé, ce qui est le seul moyen de contrôler la capture d'oxygène et les variations entre les lots.
Adaptation de la poudre à votre procédé
Il n'existe pas de poudre universellement « meilleure » : seulement celle qui convient le mieux à un procédé, une géométrie et un objectif de coût. La fusion sur lit de poudre nécessite des coupes fines et fluides et une faible teneur en oxygène. Le dépôt d’énergie dirigé est beaucoup plus tolérant à la taille mais sensible à la consistance de l’alimentation. Le revêtement laser se situe quelque part entre les deux et fonctionne généralement mieux avec une coupe plus grossière et étroitement contrôlée afin que le bain de fusion reste stable à grande vitesse.
Cela aide également à réfléchir à ce qui se passe après la construction. Une nuance qui s'usine parfaitement peut être un mauvais choix pour une pièce qui sera polie, et une nuance offrant une excellente résistance à l'usure peut être difficile à finir. Décider tôt de la voie de post-traitement réduit généralement le choix de poudre à deux ou trois candidats.
 Poudres d'alliage de revêtement laser en nickel, cobalt et fer Examinez les poudres à base de nickel, de cobalt et de fer ainsi que les composites de carbure, avec des coupes et des plages de dureté de 53 à 150 µm, pour sélectionner les qualités avant de planifier le post-traitement. Voir le produit →
Réutilisation, manipulation et contrôle qualité
La poudre coûte cher, donc presque tout le monde la réutilise. C'est très bien, dans certaines limites. Chaque cycle expose le matériau à la chaleur, à l'humidité et à la manipulation, et la fraction fine augmente tandis que l'oxygène monte. Une approche réalisable ressemble à ceci :
- Suivez le nombre de cycles de réutilisation par lot et enregistrez-le avec la build.
- Re-tamisez après chaque construction et vérifiez la distribution par rapport à la coupe originale.
- Mesurez périodiquement la teneur en oxygène plutôt que de supposer qu’elle est stable.
- Conserver scellé, sec et clairement étiqueté : la contamination croisée entre les qualités d’alliage est beaucoup plus facile à provoquer qu’à détecter.
- Retirez les lots sur la base de preuves et non par habitude.
Pour les pièces critiques, une simple routine d'inspection à l'arrivée (chimie, distribution, débit et contrôle visuel sous grossissement) détecte la plupart des problèmes avant qu'ils n'atteignent la machine.
Quand la poudre quitte l'imprimante
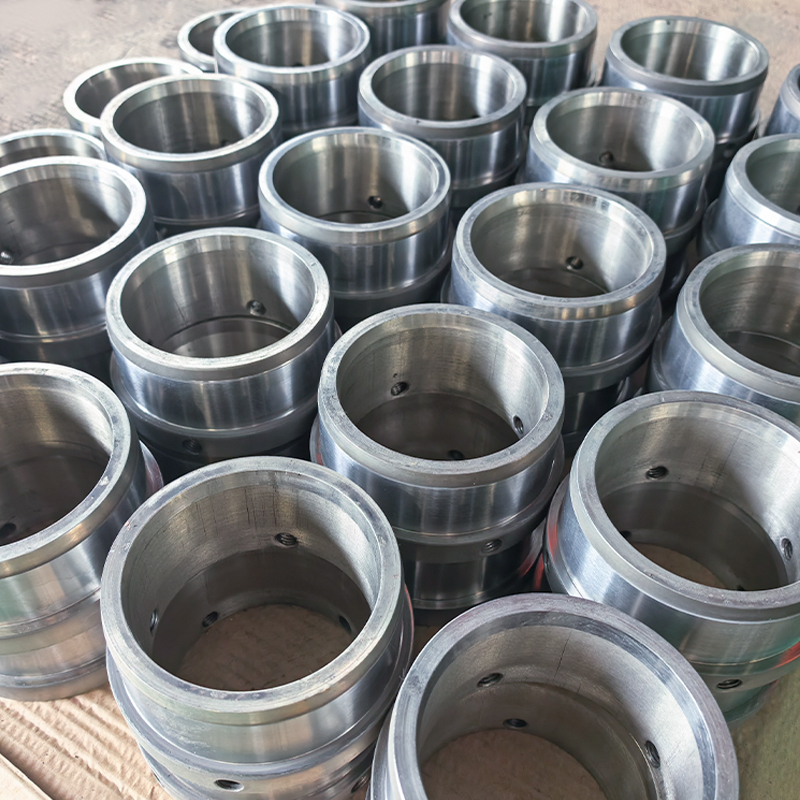
Tous les problèmes d’usure ne justifient pas une nouvelle pièce. Un grand rouleau, une vis ou un piston de pompe sont souvent restaurés de manière beaucoup plus économique que remplacés, et c'est là que les mêmes poudres atomisées gagnent leur place dans un rôle différent. À travers revêtement laser , une couche liée métallurgiquement est déposée sur une surface usée avec une dilution minimale et très peu de distorsion, et le composant est remis en service avec une face plus dure qu'à l'origine.
Pour les tâches abrasives et érosives, les poudres de pulvérisation thermique contenant du carbure sont souvent la meilleure solution, fournissant une couche dure et bien adhérente avec un apport de chaleur relativement faible.
 Poudres de pulvérisation thermique de carbure de tungstène pour l'usure abrasive Comparez les nuances de carbure liées au cobalt, au nickel et au NiCr pour le HVOF, le plasma et le revêtement, avec les options de dureté, de chimie et de taille de particules signalées. Voir le produit →
Questions à poser avant de passer une commande
- À quelle taille de coupe ce lot a-t-il été classé et à quoi ressemble la courbe de distribution réelle ?
- Quels sont les niveaux d’oxygène et d’azote mesurés, et non les valeurs typiques ?
- Quelle voie de pulvérisation a été utilisée et comment les satellites et les amendes ont-ils été supprimés ?
- Le fournisseur peut-il prendre en charge à la fois la poudre et le processus en aval, tel que le revêtement ou la pulvérisation ?
- Qu’enregistre réellement leur traçabilité des lots ?
Un fournisseur qui y répond sans hésitation est généralement un fournisseur qui comprend le matériel plutôt que de simplement le stocker.
Les poudres de fabrication additive récompensent un peu de patience lors de la sélection. Comprenez la famille, insistez sur les spécifications physiques, faites correspondre la coupe au processus et maintenez une discipline de manipulation stricte. Faites cela et la machine, les paramètres et la qualité des pièces deviennent tous beaucoup plus faciles à contrôler – et la poudre cesse d'être une variable que vous ne pouvez pas expliquer.