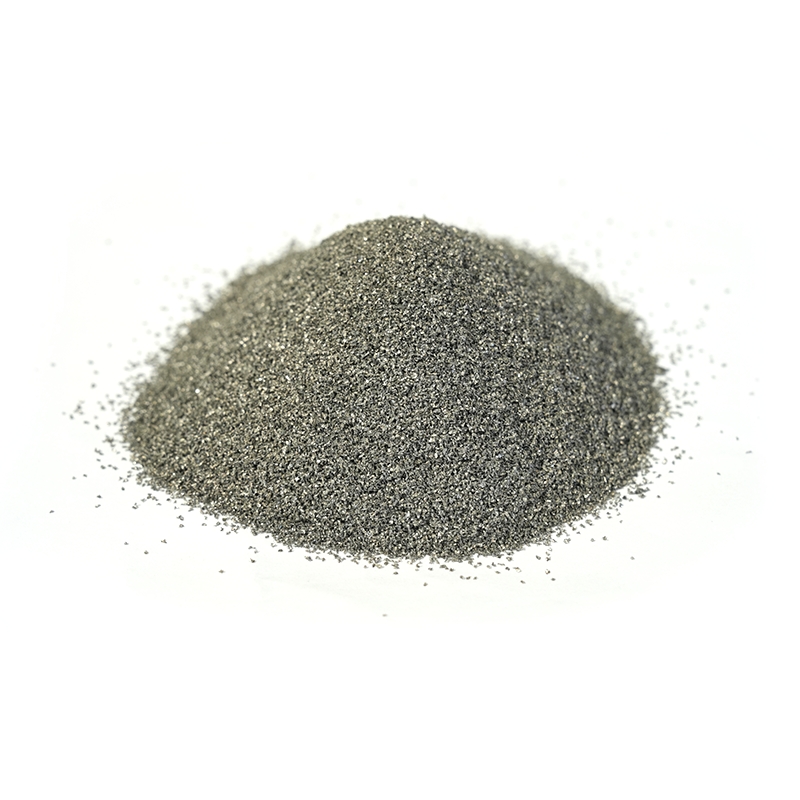

De loin, la poudre de fabrication additive semble simple : de fines particules métalliques, une trémie, une plaque de construction et une pièce finie. De près, il s’agit d’un matériau d’ingénierie soigneusement contrôlé. La forme des particules, la distribution granulométrique, la teneur en oxygène, la chimie et la cohérence d'un lot à l'autre influencent toutes le bon déroulement d'une construction ou la transformation en une expérience coûteuse.
Dans notre travail sur les poudres d’alliage et l’ingénierie des surfaces, les conversations les plus utiles portent rarement sur une seule « meilleure » poudre. Il s'agit d'une question d'adéquation : ce dont le processus a besoin, ce que la pièce doit survivre et ce que le fournisseur de poudre peut fournir de manière reproductible. Si vous souhaitez un rappel plus large sur les types et la sélection de poudres d'alliage, notre guide de poudre d'alliage passe en revue les bases. Cet article reste plus proche des questions du quotidien : que doit faire la poudre à l'intérieur d'une imprimante, pourquoi deux poudres ayant la même chimie peuvent se comporter différemment et comment choisir un grade sans trop le spécifier.
Qu’est-ce qui fait une bonne poudre de fabrication additive ?
Une bonne poudre de fabrication additive doit faire plus que contenir la bonne composition chimique. Dans la fusion laser sur lit de poudre ou la fusion par faisceau d'électrons, un recouvreur étale une fine couche sur la zone de construction. Cette couche doit être uniforme, peu tassée et exempte d'agglomérats. La poudre absorbe alors de l’énergie, fond et se solidifie rapidement. Toute incohérence dans la couche peut se transformer en porosité, en manque de fusion ou en défaut de surface.
C'est pourquoi la spécification des poudres n'est pas seulement un certificat chimique. Il combine la qualité de l'alliage, la distribution granulométrique, la morphologie, la densité apparente, la densité après tassement, le comportement d'écoulement, la teneur en oxygène, l'humidité et le contrôle de la contamination. Une poudre qui fonctionne bien dans une torche de revêtement peut ne pas convenir à une imprimante à couche fine, et une poudre qui s'imprime magnifiquement sur une machine peut avoir des difficultés sur une autre avec un recouvreur, un spot laser ou une épaisseur de couche différent.
Comment sont fabriquées les poudres métalliques pour la fabrication additive
La plupart des poudres métalliques destinées à la fabrication additive commencent par fusion et atomisation. L'atomisation de gaz est courante pour les alliages réactifs et de grande valeur, car elle peut produire des particules arrondies avec une chimie de surface contrôlée, bien que le résultat dépende toujours de la conception de la buse, du débit de gaz, de la surchauffe de la matière fondue et de la vitesse de refroidissement. L'atomisation de l'eau est souvent plus économique et tend à produire des particules irrégulières ; ceux-ci peuvent convenir au jet de liant, au pressage ou à d’autres voies où les exigences de débit et d’emballage diffèrent. La sphéroïdisation plasma peut arrondir des matières premières irrégulières, mais elle ajoute des coûts et est généralement réservée aux cas où la morphologie est suffisamment importante pour la justifier.
La méthode de production façonne la personnalité de la poudre. La poudre atomisée au gaz a souvent un bon écoulement et une densité de tassement élevée, mais elle peut contenir des particules satellites et des fines qui doivent être contrôlées. La poudre atomisée à l’eau peut avoir une surface plus rugueuse et une absorption d’oxygène plus élevée. Il ne s’agit pas de classer les méthodes de manière abstraite. Il s'agit d'adapter le processus de fabrication de la poudre au processus, à l'alliage et aux critères d'acceptation qui comptent pour la pièce finale.
Les principales familles de poudres d'alliages
Différentes familles d’alliages résolvent différents problèmes. La comparaison rapide ci-dessous est un point de départ pour des discussions techniques et ne remplace pas les tests de qualification.
| Famille de poudre | Points forts typiques | Mode d'emploi commun | Attention à la sélection |
|---|---|---|---|
| À base de nickel et de nickel-cobalt | Résistance à la corrosion, résistance à haute température, bonne ténacité dans de nombreuses qualités | Pièces chaudes, équipements chimiques, protection contre l'usure et la corrosion | Contrôle de l'oxygène, sensibilité à la fissuration, cohérence chimique |
| À base de cobalt | Résistance à l'usure, dureté à chaud, résistance à la corrosion | Pièces de vannes, composants de pompes, rechargement dur, surfaces sujettes à l'usure | Bilan carbone et borure, ductilité, réponse d'usinage |
| À base de fer et d'acier | Rentable, large gamme de propriétés, trempabilité utile | Pièces industrielles, outillage, réparation, composants structurels | Contrôle du carbone, captation de l'oxygène, distorsion après traitement |
| À base de cuivre | Haute conductivité thermique et électrique | Pièces caloporteuses, contacts électriques, composants d'induction | Réflectivité laser, fenêtre de processus, risque de porosité |
| Titane et aluminium | Faible densité, résistance à la corrosion, bon rapport résistance/poids | Structures légères, pièces aérospatiales, médicales et de transport | Réactivité, contrôle des oxydes, sécurité de manipulation des poudres |
| Poudres renforcées au carbure | Haute dureté et résistance à l'abrasion | Pièces d'usure, surfaces de coupe et de perçage, couches de protection | Uniformité du renforcement, compromis de ténacité, compatibilité des processus |
Les poudres à base de nickel sont souvent le premier choix lorsqu'une pièce doit allier résistance à la chaleur et résistance à la corrosion. Les qualités nickel-cobalt s'orientent vers des températures plus élevées ou un service plus exigeant, mais elles sollicitent également davantage la fenêtre de traitement. Une poudre métallique à base de nickel peut constituer un point de départ pratique pour la fabrication additive et le travail de surface avancé, à condition que la qualité, la taille de coupe et le niveau d'oxygène soient adaptés au processus réel.
 Poudres métalliques à base de nickel pour le rechargement dur et la fabrication additive Poudres d'alliage à matrice de nickel avec dureté et résistance à la corrosion sélectionnables pour le rechargement dur, la pulvérisation thermique, le revêtement, la métallurgie des poudres et l'impression 3D. Voir le produit →
Les poudres à base de cobalt constituent un autre type d’outil. Ils concernent moins la structure à usage général que l’usure, la dureté à chaud et la résistance aux contacts agressifs. En pratique, cela les rend pertinents pour les sièges de soupapes, les pièces de pompes, le rechargement dur et d'autres surfaces où l'abrasion est l'ennemi. L'équilibre entre le carbone, les éléments formant carbure et la ténacité de la matrice est important, en particulier lorsque le même alliage peut être utilisé pour une pièce imprimée et pour un revêtement.
 Poudres d'alliage à base de cobalt pour service contre l'usure et les températures élevées Poudres d'alliages durs à dominante cobalt avec Cr et W pour sièges de soupapes, filières d'extrusion et revêtements nécessitant une résistance à l'usure, à la corrosion et à l'oxydation à haute température. Voir le produit →
Les poudres à base de fer offrent une large gamme de propriétés et souvent un prix plus avantageux. Les poudres à base de cuivre sont intéressantes pour les tâches thermiques et électriques, mais leur réflectivité et leur conductivité thermique peuvent rendre le traitement laser moins indulgent. Les poudres de titane et d'aluminium nécessitent un contrôle minutieux de l'atmosphère et de la manipulation en raison de leur réactivité et de leur sensibilité aux oxydes. Aucune de ces familles n’est universellement « meilleure » ; le bon choix dépend du mode de défaillance que vous essayez d’éviter.
Propriétés de la poudre qui façonnent la qualité d'impression
Lorsqu’une construction échoue, la poudre n’en est pas toujours la cause, mais elle fait souvent partie de l’histoire. Voici les caractéristiques qui méritent d’être examinées avant un essai ou une version de production :
- Distribution granulométrique : Les particules fines peuvent améliorer les détails de la surface mais augmentent la difficulté d'écoulement et la capture de l'oxygène. Les coupes grossières peuvent bien s'étaler mais peuvent réduire la résolution ou l'efficacité de la fusion.
- Morphologie : Les particules arrondies coulent généralement et se tassent mieux. Les particules irrégulières peuvent être utiles dans d'autres processus, mais peuvent se lier ou se propager de manière inégale dans un système de recouvrement.
- Débit et densité de conditionnement : Un bon écoulement aide à former une couche uniforme. La densité apparente et après tassement influence la quantité de matériau disponible dans un volume de couche donné.
- Oxygène et humidité : Les deux peuvent affecter le mouillage, la porosité et la chimie finale. La limite acceptable dépend de l’alliage et du procédé, un chiffre unique ne doit donc pas être appliqué partout.
- Satellites et agglomérats : Les petites particules fusionnées avec les plus grosses peuvent perturber la propagation et créer des défauts locaux. Leur présence doit être mesurée et non jugée uniquement à l’œil nu.
- Contamination et traçabilité : La poudre doit être traçable par lot, stockée correctement et vérifiée pour détecter tout corps étranger. Une bonne documentation fait partie de la performance du matériel.
Adaptation de la poudre au processus
La fusion laser sur lit de poudre nécessite généralement une coupe relativement fine, souvent comprise entre 15 et 45 µm en fonction de la machine et de l'épaisseur de la couche. La fusion par faisceau d'électrons a tendance à utiliser une poudre plus grossière car le processus et l'environnement sous vide se comportent différemment. Le dépôt d'énergie dirigé utilise souvent une coupe plus large, parfois autour de 45 à 150 µm, car la poudre est introduite par une buse plutôt que d'être étalée sous forme d'un lit mince. Le jet de liant peut à nouveau tolérer différentes morphologies et distributions de tailles. Ces gammes sont des points de départ et non des spécifications universelles.
C’est également là que la terminologie peut devenir trompeuse. Une poudre de revêtement laser n’est pas automatiquement une poudre de fabrication additive pour une machine à lit de poudre. Les deux procédés partagent un intérêt pour une poudre propre et fluide, mais ils n'exigent pas la même coupe de particules ni le même comportement de fusion. Dans le dépôt à énergie dirigée et le revêtement laser, la capacité d'alimentation constante et le comportement stable du bain de fusion importent souvent plus que la taille de particule la plus fine possible.
 Poudres de revêtement laser pour couches de surface résistantes à l'usure Poudres d'alliages à base de nickel, de cobalt et de fer filtrées pour le revêtement laser, offrant des couches denses et à faible dilution pour les arbres, les vannes, les vis et les surfaces d'usure. Voir le produit →
Une règle utile consiste à qualifier la poudre par rapport au processus, et non par rapport à une seule page de catalogue. Construisez une petite matrice de test, inspectez la poudre avant et après utilisation et comparez les résultats avec les exigences des pièces. Si une nuance fonctionne au chalumeau mais pas à l’imprimante, ce n’est pas une contradiction. C’est la preuve que c’est la fenêtre de processus, et pas seulement la chimie, qui fait le travail.
Réutilisation, manipulation et contrôle qualité
La réutilisation des poudres est courante dans la fabrication additive, mais il ne s’agit pas d’une simple décision « recharger et continuer ». Une exposition thermique et une manipulation répétées peuvent modifier la distribution granulométrique, la teneur en oxygène, la morphologie et le comportement de l'écoulement. Certains alliages tolèrent bien la réutilisation dans une fenêtre validée ; d'autres ont besoin de limites plus strictes ou d'actualisations plus fréquentes. La bonne approche consiste à mesurer ce qui change et à fixer une limite qui protège la pièce, plutôt que de s'appuyer sur un nombre fixe de cycles qui pourraient ne pas correspondre à l'opération.
La manipulation compte tout autant. La collecte d’humidité, la contamination croisée, un tamisage inapproprié et un mauvais stockage peuvent annuler une bonne spécification entrante. Un plan qualité pratique comprend généralement des contrôles des lots entrants, des contrôles de stockage, des enregistrements de tamisage et de mélange, un échantillonnage périodique et une décision claire quant au moment où la poudre ne convient plus à la fabrication prévue. Ces étapes ne relèvent pas de la bureaucratie ; c'est ainsi qu'un fournisseur de poudre et un fabricant empêchent un processus de dériver.
Une liste de contrôle de sélection pratique
Avant de demander un devis ou de s’engager dans une production, il est utile de présenter l’application dans un langage simple. La liste de contrôle ci-dessous est un bon point de départ :
- Définissez le mode de défaillance dominant : usure, corrosion, chaleur, fatigue, conductivité ou une combinaison des deux.
- Confirmez le processus et la machine, y compris l'épaisseur de la couche, le type de recouvreur et l'atmosphère.
- Spécifiez la qualité de l'alliage par norme lorsque cela est possible et indiquez toute propriété qui ne peut être compromise.
- Convenez de la distribution granulométrique et de la méthode de test, et pas seulement d'une plage nominale.
- Fixez des limites pour l’oxygène, l’humidité, le débit et la contamination en fonction du risque lié au processus et aux pièces.
- Demandez combien la traçabilité, l’emballage et le stockage des lots seront assurés.
- Planifiez une construction de qualification avec suffisamment d'inspections pour révéler les problèmes de propagation, de porosité et de chimie.
- Décidez de la politique de réutilisation avant le début de la production, y compris la fréquence d'échantillonnage et les règles d'actualisation.
De la spécification des poudres à la réalité de la production
Notre équipe travaille du côté matériel de ce problème. Nous produisons des poudres d'alliage, appliquons des processus de revêtement et de revêtement et fabriquons des pièces sur mesure résistantes à l'usure telles que des rouleaux, des arbres et des bagues. Cette combinaison est utile car le comportement de la poudre ne s’arrête pas à la trémie. Cela se poursuit avec l'alimentation, la fusion, le collage, la finition et le service. Une note qui paraît bonne sur un certificat doit encore survivre au processus réel.
Cette expérience ne remplace pas le travail de qualification du client, et elle ne devrait pas le faire. Cela aide à raccourcir la conversation. Au lieu de demander uniquement de la « poudre de fabrication additive », nous pouvons discuter ensemble de l’alliage, de la coupe des particules, de la limite d’oxygène, du processus et du mode de défaillance. C'est généralement là que commence une spécification pratique : non pas par l'allégation la plus large possible, mais par une compréhension claire de ce que la poudre doit faire, comment elle sera manipulée et quelles preuves montreront qu'elle est prête à être produite.